不锈钢管焊接需要背面气体保护时,进气端氧含量较低,不能直接证明焊缝背面的气氛已满足工艺要求。两处测的是不同对象:一处是送入的气体,一处是经过管内置换后、实际保护焊缝的气体。
选择氧含量检测仪前,先明确要核对气源,还是观察焊缝背面的保护状态。后者需要按具体保护装置和焊接工艺确定取样安排,不能只把仪器接在供气侧,就用该读数作开焊依据。
【保护气送进去了,原来的空气是否已经排出?】
背面保护,是让保护气体覆盖焊缝根部所在的一侧。对需要管内保护的接头,这一侧通常位于管件内部,与焊枪直接保护的外侧区域不同。先分清两处,才知道氧含量读数准备用来回答什么。
气源检测能帮助了解送入气体的含氧情况。管内原先存在的空气是否被充分置换、保护区是否与外界连通,还涉及实际装配和气体经过的空间。供气端一个低读数,不会自动回答这些问题。
林德的焊接工艺介绍分别解释焊枪保护、冷却过程中的拖罩保护与焊缝背面保护。它们服务不同位置,因此测量位置应跟着本次保护任务走,不能看到“保护气”三个字就当作同一处气氛。工艺说明
【先说清测哪里,再讨论检测位置】
讨论位置时,可以先把现场问题分开:气源是否符合要求,背面保护区的置换进展怎样,以及焊接期间是否保持相应条件。不同问题,可能需要不同位置或不同阶段的数据。
这里说的残氧,是保护区域内置换后仍存在的氧气。它不等于气瓶标示的气体纯度,也不等于工作台周边空气中的氧含量。把这些对象写在记录上,比只记一个“氧气合格”更容易追查问题。
实际取样口应由焊接工艺和保护装置共同确定。使用保护系统排气测量时,要确认这一路排气确实来自待观察的保护空间。不能只因接口方便,就把其他支路或尚未经过保护区的气体当作样品。
取样安排还要与仪器允许的进气条件配合。设备是否需要主动抽气、样气怎样进入及排出,应按具体说明书核对。本文的关系图用于区分对象,不规定接口数量、管径或现场连接方法。
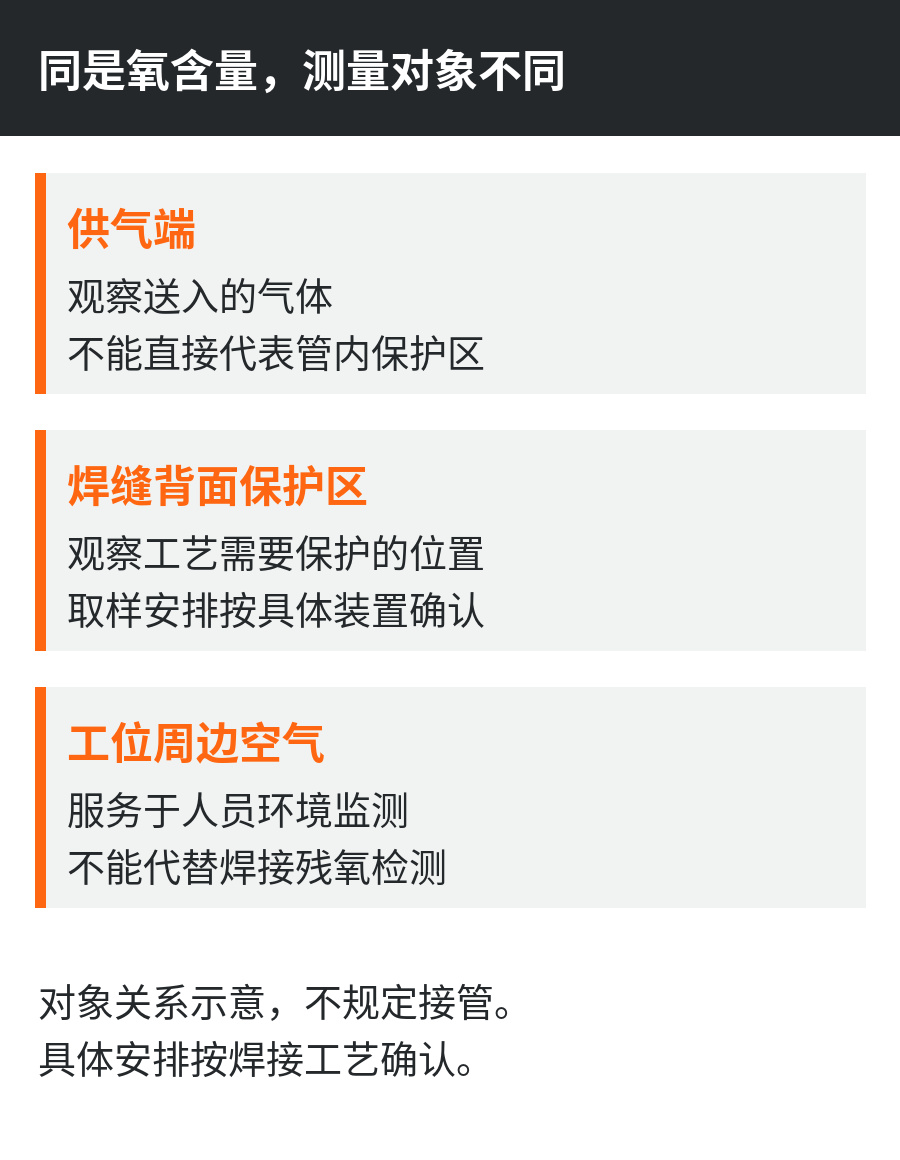
图2:三个测量对象不能互相代替。图中没有规定取样口或管路连接;现场安排以焊接工艺及装置资料为准。
【进气读数低,保护区读数仍高,先把问题分开】
若两处数据不同,先核对取样位置与对应时间,而不是立即认定仪器损坏。它们可能本来就在反映两个不同对象。把取样位置和时间标在记录上,再由工艺人员核对差异。
HFT原厂焊接监测手册把保护系统的排气作为观察对象,并在读数未达到预期时列出系统漏气、保护气质量及污染等排查方向。气源检查在其中是一项独立检查,不能替代保护系统本身的观察。原厂技术说明
这也解释了为何“换一瓶更纯的气”未必能单独解决问题。若取样对象、保护空间或装配条件尚未查清,先换气源只改变了其中一个条件,其他原因仍需由工艺人员核对。
不能把这类排查理解为现场自行加大供气或改动保护装置。仪器给出的是测量信息;具体调整仍应遵循该接头适用的焊接工艺和设备要求。
【焊前测一次,不等于整个保护过程都有依据】
焊前记录说明的是当时、该位置的状态。后续焊接和冷却期间的保护要求,应由具体工艺规定。若工艺要求持续保护,就需要考虑如何在对应阶段观察,而不能用开焊前的一张截图代替全部过程。
TWI关于不锈钢焊接热着色的说明,讨论了焊前背面保护气氛与后续保护的关系。热着色指焊接受热过程中形成的氧化变色。其说明不能用来替所有材料、接头和项目规定同一个残氧限值。技术问答
因此,提出检测需求时,应把工艺要求的目标区间及需要观察的阶段一并交代。没有明确的判定要求,就先请工艺负责人确认,不从别的项目抄一个数值充当本项目的开焊条件。
【设备选择,要能回答这个接头的测量问题】
保护区残氧检测与人员环境缺氧监测,测量目的不同。设备都能显示氧气,并不意味着其测量性能、气体背景及进气条件可以互换。先确认任务,再比较候选设备。
有些工艺用ppm表示低含量;ppm是百万分之一的比例单位。询价时除目标区间外,还应说明保护气组成、取样位置和样气条件,让供方针对该区间给出测量性能及使用条件。
与逸云天沟通这类氧含量检测需求,可以提供接头和保护装置示意,并标明准备从哪里取样、在哪些阶段使用结果。技术回复应说明所提配置能测什么、允许怎样进气,以及判断所需的性能依据。
如果现场眼下只有供气端数据,先保留它作为气源方面的资料。要判断焊缝背面的保护状态,还需按工艺补齐对应位置和阶段的测量安排;两类记录各有用途,不相互顶替。